


文章作者:bevictor伟德国际官网金刚石
发表时间:2026-01-13 16:40:58
浏览次数:次
[导读:]选型的首要前提是精准定位加工需求,这是后续参数选择的核心依据掌握砂轮核心参数,精准匹配需求综合使用条件与成本,优化选型方案
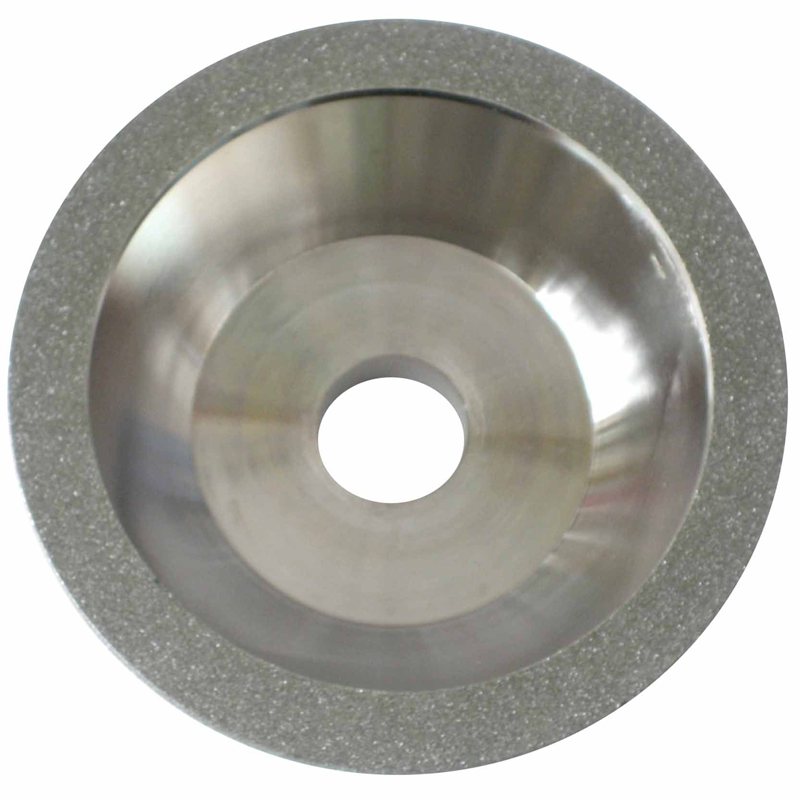
在精密机械加工、硬质合金切削工具制造、光学玻璃加工等领域,金刚石砂轮凭借其超高硬度、优异耐磨性和良好的切削性能,成为处理高硬度、高脆性材料的核心加工工具。选择一款适配加工需求的金刚石砂轮,不仅能显著提升加工效率、保证加工精度和表面质量,还能有效降低生产成本、延长砂轮使用寿命。反之,若砂轮选型不当,可能导致工件尺寸超差、表面划痕、砂轮过快磨损甚至加工事故。本文将从加工需求、砂轮核心参数、使用条件等多个维度,系统阐述金刚石砂轮的科学选型方法,为行业从业者提供实操指导。下面bevictor伟德国际官网给大家说说金刚石砂轮选择技巧,希望可以帮到您!
1、工件材料特性
不同材料对砂轮的适配性差异极大。加工硬质合金时,优先选择树脂结合剂金刚石砂轮,其韧性好,可避免硬质合金崩刃;加工光学玻璃、陶瓷等超硬脆性材料,需选用金属结合剂砂轮,保证加工精度和表面光洁度;而加工 PCD(聚晶金刚石)刀具时,青铜结合剂砂轮因切削锋利、散热性好,是理想选择。同时要关注工件硬度、脆性、导热系数,高脆性材料需降低砂轮切削力,导热差的材料要优先考虑散热性能强的砂轮。
2、加工精度与表面质量要求
若为粗加工,追求高去除率,可选用粒度较粗、浓度适中的砂轮;若为半精加工,需兼顾效率与精度,可选择中等粒度和浓度的砂轮;而精密磨削、镜面磨削等精加工场景,必须选用细粒度、高浓度的金刚石砂轮,且结合剂需具备良好的自锐性,避免工件表面出现划痕。例如,光学镜片加工要求表面粗糙度 Ra≤0.01μm,需选用 W1-W3 超细粒度、树脂或金属结合剂的高浓度砂轮。
3、加工方式与工艺参数
不同加工方式对砂轮的结构和性能要求不同。外圆磨削、内圆磨削需关注砂轮的形状精度和动平衡性能;平面磨削则对砂轮的平整度和切削稳定性要求较高;刃口磨削(如刀具刃磨)需选用成型砂轮,且保证砂轮轮廓精度。同时,磨削速度、进给量等工艺参数也影响选型,高速磨削时需选用高强度结合剂和高浓度砂轮,避免砂轮在高速运转下出现脱落现象。
金刚石砂轮的核心参数包括磨料、粒度、结合剂、浓度、硬度,这五大参数共同决定了砂轮的切削性能和适用场景,需逐一精准匹配。
1、磨料类型
金刚石磨料分为天然金刚石和人造金刚石,目前工业领域以人造金刚石为主。人造金刚石中,单晶金刚石适合常规磨削,多晶金刚石因切削刃多、耐磨性强,适合加工高硬度复合材料;而 CVD 金刚石磨料则用于超精密镜面磨削。同时,金刚石磨料的强度和热稳定性也需关注,加工温度较高的场景,需选用耐热性强的金刚石磨料,避免磨料高温石墨化。
2、粒度选择
粒度决定了砂轮的切削锋利度和工件表面粗糙度。粒度号越大,磨粒越细。粗粒度(如 30/40-60/80)砂轮切削效率高,适合粗磨和荒磨;中等粒度(如 100/120-240/280)适用于半精加工;细粒度(如 320/400-W20)适合精加工;超细粒度(W14 以下)则用于超精密磨削和镜面加工。选型时需结合工件材料和表面质量要求,例如,硬质合金刀具粗磨选用 60/80 粒度,精磨则需选用 120/140 或更细粒度。
3、结合剂适配
结合剂是固定金刚石磨粒的关键,直接影响砂轮的强度、自锐性、散热性和使用寿命,常见类型及适配场景如下。树脂结合剂:韧性好、弹性强,自锐性佳,适合粗磨、半精磨及复杂形状工件加工,但耐热性差,不适用于高速、高温磨削;金属结合剂(青铜、铁基等):强度高、散热好、耐磨性强,适合高精度、高效率磨削,如硬质合金成型磨削,但自锐性差,需配合修整工具使用;陶瓷结合剂:耐热性强、刚性好,适合高速磨削和高温加工场景,但脆性较大,抗冲击性差,不适合复杂形状磨削。
4、浓度确定
金刚石浓度指砂轮工作层中金刚石磨粒的体积占比,常用浓度为 25%、50%、75%、100%(100% 浓度约为 4.4 克拉 /cm?)。高浓度砂轮切削性能稳定、使用寿命长,但成本较高,适合高负荷、高精度磨削;中等浓度砂轮兼顾成本与性能,适用于常规加工;低浓度砂轮成本低,但切削性能较弱,适合轻负荷磨削或非连续加工。例如,刀具刃口精磨选用 100% 浓度砂轮,而普通硬质合金零件粗磨可选用 50% 浓度砂轮。
5、硬度选择
砂轮硬度是指结合剂对金刚石磨粒的把持力,与工件材料硬度反向匹配。加工硬材料时,需选用较软的砂轮,保证磨粒磨损后及时脱落,实现自锐性;加工软材料时,选用较硬的砂轮,避免磨粒过早脱落导致砂轮过快磨损。例如,加工硬质合金(HRA90 以上)选用软至中软硬度砂轮,加工较软的金属陶瓷则选用中硬硬度砂轮。
除核心加工需求和砂轮参数外,使用条件和成本控制也是选型的重要考量因素。
1、设备适配性
选型需匹配磨削设备的功率、转速、主轴精度和冷却系统。高速磨削设备需选用高强度结合剂和动平衡性能优异的砂轮,避免高速运转下出现振动;设备冷却系统不完善时,需选用耐热性强或自锐性好的砂轮,防止砂轮因高温失效。
2、冷却与修整条件
金刚石砂轮需配合专用冷却液使用,水性冷却液适合常规加工,油性冷却液适合高速、高精度加工。同时,砂轮使用过程中需定期修整,金属结合剂砂轮需用金刚石修整笔或修整轮,树脂结合剂砂轮修整难度较低。若企业修整设备不足,建议优先选用自锐性好的树脂结合剂砂轮。
3、成本与性价比平衡
金刚石砂轮价格较高,选型需兼顾性能与成本。批量生产场景下,优先选用高性价比的中等浓度、中等粒度砂轮;小批量精密加工则需优先保证加工质量,选用高浓度、细粒度砂轮;非关键零件加工可选用低浓度或再生金刚石砂轮,降低成本。同时,需计算砂轮的单位加工成本(砂轮价格 / 加工工件数量),而非单纯关注砂轮单价。
选型误区与实操建议
常见选型误区包括:盲目追求高浓度、细粒度砂轮,导致成本浪费;忽视砂轮硬度与工件材料的匹配,造成砂轮过快磨损或工件表面质量差;选用与设备转速不匹配的砂轮,引发振动和安全隐患。
实操中,建议通过小批量试磨验证选型方案,观察砂轮切削性能、工件表面质量和砂轮磨损情况,逐步调整参数;建立砂轮选型档案,记录不同工件、工艺对应的砂轮参数和使用效果,形成企业专属的选型数据库;定期与砂轮供应商沟通,了解新型金刚石砂轮产品,结合技术升级优化选型方案。
综上,选择合适的金刚石砂轮是一个系统工程,需精准匹配加工需求、科学选择砂轮核心参数,并综合考虑设备条件、成本控制等因素。只有通过多维度、全方位的考量,才能选出既能满足加工精度和效率要求,又能实现成本优化的金刚石砂轮,为企业提升核心竞争力提供坚实支撑。
以上就是bevictor伟德国际官网给大家带来的关于“金刚石砂轮选择技巧”,希望可以帮到您!
bevictor伟德国际官网专业生产定制各种金刚石砂轮、CBN砂轮、砂轮片、树脂砂轮、钻石砂轮工具,欢迎广大客户来电咨询定制!
本文由砂轮片生产厂家-bevictor伟德国际官网整理发布,如需转载请注明来源及出处,原文地址:http:/news/920.html


 在线客服