


文章作者:bevictor伟德国际官网金刚石
发表时间:2026-10-10 17:14:30
浏览次数:次
[导读:]如何为硬质合金选择合适的钻石砂轮?
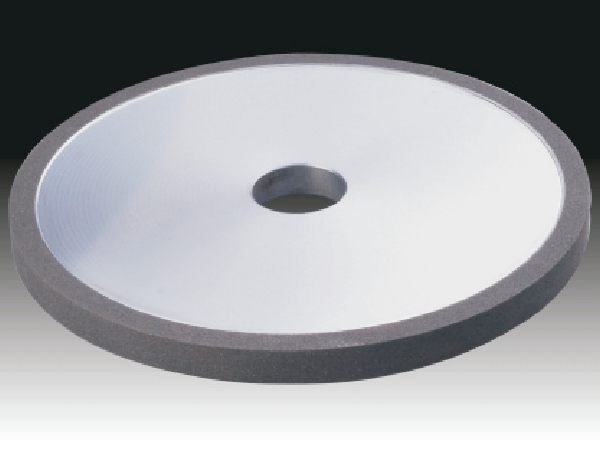
硬质合金(钨钢)硬度高、脆性大,是典型的难加工材料,几乎必须依靠金刚石砂轮完成磨削。但在实际采购中,不少企业会遇到"砂轮买回来不好用、工件崩口、效率提不上去"的问题——多数情况下并非砂轮质量不行,而是选型没有匹配到具体工况。下面bevictor伟德国际官网给大家说说钻石砂轮选型逻辑,一起来了解下吧。
第一步:看清被磨材料和加工阶段
选型的起点不是砂轮,而是工件。硬质合金的性能差异主要体现在钴含量与碳化钨晶粒度两个指标上:
钴含量高(如 YG 类高钴牌号)的材料韧性好、不易崩,但磨削时容易产生"钴相挤出"和毛刺,对砂轮的锋利度要求更高;反之,低钴、超细晶粒牌号硬度更高更脆,磨削时崩口风险大,需要更细的粒度与更稳定的磨削力。
同时要明确加工阶段。粗磨关注的是去除率和砂轮寿命,半精磨要兼顾效率与表面质量,精磨与刃磨则以实现表面粗糙度、刃口直线度和尺寸精度为第一目标。不同阶段的取舍完全不同,混用一张规格表是常见误区。
第二步:按加工阶段确定磨料粒度
粒度是选型中最核心的参数。国内通常以"目数"表示粗粒度(如 80#、120#、230#),以"W+数字"表示微粉(如 W20、W10、W3.5)。一般参考如下:
- 粗磨:80#~120#,追求去除率与经济性
- 半精磨:140#~230#,兼顾效率与表面粗糙度
- 精磨 / 刀具刃磨: W20~W10(约 320#~600#),保证刃口质量
- 镜面与超精加工:W5 及以细,必要时配合研磨膏二次加工
需要提醒的是,粒度越细,磨削效率越低、砂轮越容易堵塞。因此不要把精磨粒度直接用于大余量去除,正确做法是"粗磨去余量—半精磨修整层—精磨保精度"分段进行。
第三步:结合剂体系决定砂轮的"性格"
结合剂直接决定了砂轮的自锐性、寿命与适用场景:
树脂结合剂:弹性好、自锐性强、磨削表面光洁度高,是刀具刃磨与精磨的主流选择。缺点是耐热性较差,不适合大余量磨削,也不宜在冷却不足的工况下长时间工作。
陶瓷结合剂:气孔率可控、散热性好、可修整且保形能力强,适合高速高效磨削和成形磨削,批量生产中寿命表现突出,脆性相对较大,对设备刚性有一定要求。
金属结合剂(青铜系):对磨粒把持力强、耐磨性极佳、形状保持性好,适合大批量成形磨削、沟槽加工和重负荷工况。自锐性较弱,需要配合修整使用。
电镀砂轮:单层磨粒、锋利度高、散热好,适合复杂型面、异形件与小批量定制,使用寿命相对较短但初期切削性能突出。
第四步:浓度与硬度的取值原则
浓度指工作层单位体积内金刚石的含量,通常以 100% 浓度对应每立方厘米 4.4 克拉为基准。成形磨削、重负荷磨削建议取较高浓度(100%~150%)以延长寿命;精磨、细长工件或要求低磨削力的场景宜取中低浓度(50%~75%)。
硬度指的是结合剂的把持强度,而非磨粒硬度。硬质合金本身硬度极高,金刚石磨粒钝化相对慢,实践中多选偏硬一档以维持形状精度;但若出现磨削力大、工件烧伤,则应及时下调硬度等级,恢复砂轮自锐性。
第五步:别忘了设备与冷却条件
砂轮最终要在机床上工作。选型前请确认:主轴功率与刚性、最高转速是否满足所需线速度、冷却系统流量与过滤能力、是否有修整装置。
硬质合金对热应力极为敏感,强烈建议全程湿磨,避免干磨导致微裂纹。树脂结合剂常用线速度约 25~35 m/s,陶瓷结合剂可适应更高的速度区间;冷却液应流量充足、正对磨削区,并保持清洁过滤——脏污的冷却液是造成表面划痕的隐蔽原因。
最后一步:小批量试磨再定型
即使参数完全对得上清单,砂轮表现仍会因设备状态、冷却条件、操作习惯而有所差异。稳妥的做法是:先确定 2~3 组候选方案小批量试磨,记录寿命、表面粗糙度、磨削比与节拍,再锁定最终规格。
如果贵司在硬质合金磨削中遇到具体的崩口、烧伤或寿命问题,欢迎关系bevictor伟德国际官网,bevictor伟德国际官网可依据工况给出针对性的选型建议与试磨支持!
bevictor伟德国际官网专业生产定制各种金刚石砂轮、CBN砂轮、砂轮片、树脂砂轮、钻石砂轮工具,欢迎广大客户来电咨询定制!
本文由砂轮片生产厂家-bevictor伟德国际官网整理发布,如需转载请注明来源及出处,原文地址:http:/news/924.html


 在线客服